Dokonalý sprievodca CNC povrchovou úpravou: Funkcia, estetika a tolerancia
Keď inžinieri a obstarávacie tímy získavajúCNC obrábané diely, povrchová úprava sa často rieši ako dodatočný nápad. Priamo však ovplyvňuje výkon dielov, životnosť a konečné výrobné náklady.
Mnoho kupujúcich sa chytí do pasce tolerancie: špecifikujú zbytočne jemnú povrchovú úpravu, ktorá zvyšuje náklady a dodacie lehoty, bez funkčných výhod. Táto príručka popisuje, ako povrchová úprava funguje, prečo je dôležitá a ako dosiahnuť rovnováhu medzi výkonom a nákladmi.
Čo je to CNC povrchová úprava a ako sa meria?
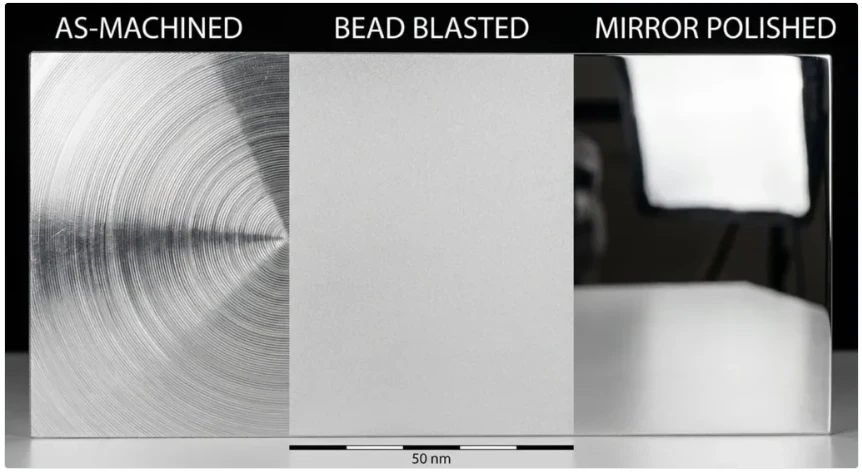
Povrchová úprava opisuje textúru, hladkosť a jednotnosť vonkajšej vrstvy obrobeného dielu. Najčastejšie sa kvantifikuje pomocouRa (aritmetický priemer drsnosti)merané v mikrometroch (μm) alebo mikropalcoch (μin).
Nižšie hodnoty Ra znamenajú hladší povrch, zatiaľ čo vyššie hodnoty znamenajú drsnejší a štruktúrovanejší povrch. Procesy CNC obrábania zanechávajú charakteristické značky nástroja, ktoré definujú základňu Ra pred akýmkoľvek sekundárnym dokončovaním.
Bežné hodnoty Ra a typické aplikácie
| Rozsah Ra (μm) | Bežný typ povrchovej úpravy | Typické prípady použitia |
|---|---|---|
| 6.3 – 12.5 | Štandardné ako-obrobené | Ne-kritické konštrukčné konzoly, kryty, rámy |
| 1.6 – 3.2 | Jemne opracované | Všeobecné mechanické časti, montážne plochy |
| 0.4 – 0.8 | Presné brúsenie | Tesniace plochy, ložiskové sedlá, presné hriadele |
| 0.05 – 0.2 | Leštené / zrkadlo | Optické komponenty, vysokotlakové-tesniace plochy |
Pre väčšinu konštrukčných dielov postačujú štandardné-opracované povrchové úpravy. Hladšie povrchové úpravy vyžadujú ďalšie kroky spracovania, ktoré zvyšujú náklady a predlžujú dodacie lehoty.
Funkčné úlohy CNC povrchovej úpravy
Povrchová úprava je oveľa viac než len kozmetický prvok. Priamo ovplyvňuje výkon dielu vo svojom prevádzkovom prostredí, najmä pri zaťažení, pohybe alebo korozívnych podmienkach.
Odolnosť proti opotrebeniu a kontrola trenia
Hladšie povrchy znižujú trenie medzi protiľahlými časťami, čím sa predlžuje životnosť v posuvných alebo rotačných zostavách. Drsnejšie povrchy môžu spôsobiť predčasné opotrebovanie, zadretie a zadretie pri aplikáciách s vysokým{1}}cyklom.
napr.CNC opracované hriadelepoužívané v priemyselných prevodovkách vyžadujú riadenú drsnosť povrchu na udržanie mazacieho filmu a zabránenie kontaktu -na{1}}kov.
Odolnosť proti korózii a únave
Drsné povrchy majú viac vrcholov a údolí, kde sa môže hromadiť vlhkosť, chemikálie a nečistoty. To urýchľuje koróziu a vytvára body koncentrácie napätia, ktoré znižujú únavovú pevnosť.
Časti vystavené drsnému vonkajšiemu alebo morskému prostrediu profitujú z hladších, jednotných povrchových úprav v kombinácii s vhodnými ochrannými nátermi.
Tesnenie a zadržiavanie tekutín
V hydraulických a pneumatických systémoch povrchová úprava priamo ovplyvňuje účinnosť tesnenia. Príliš drsný a povrch rýchlo opotrebuje tesnenia; príliš hladké a mazivo nemôže správne priľnúť, čo vedie k úniku.
CNC opracované telesá ventilova komponenty rozdeľovača vyžadujú prísne kontrolované povrchové úpravy, aby sa zachoval tlak a zabránilo sa strate tekutín.
Získajte konzultáciu o povrchovej úprave vašich dielov
Estetické hľadiská pre viditeľné komponenty
V prípade spotrebných{0}}povrchových alebo značkových{1}}dielov, povrchová úprava priamo prispieva k vnímanej kvalite a hodnote produktu. Konzistentný, čistý povrch signalizuje presnosť a pozornosť k detailom.
ViditeľnéCNC opracované krytypre elektroniku a zdravotnícke zariadenia často dostávajú kartáčovaný, perličkový{0}}tryskaný alebo eloxovaný povrch, aby sa zlepšil vzhľad a zároveň sa zvýšila odolnosť proti poškriabaniu.
Estetické povrchové úpravy tiež podporujú ciele značky a umožňujú jednotnú farbu, textúru a umiestnenie loga v rámci produktových radov.
Pasca tolerancie: Prečo-špecifikovanie poškodzuje váš rozpočet
Pasca tolerancie nastáva, keď kupujúci špecifikujú povrchovú úpravu oveľa jemnejšiu, než vyžadujú funkčné požiadavky dielu. Toto je jedna z najčastejších a nákladných chýb pri získavaní CNC dielov.
Ako stojí povrchová úprava
Dosiahnutie hladších povrchových úprav vyžaduje dodatočné operácie ako naprCNC brúsenieleštenie alebo lapovanie. Každý ďalší krok pridáva strojový čas, prácu a režijné náklady na kontrolu.
| Ra Target | Násobiteľ relatívnych nákladov | Typický proces |
|---|---|---|
| 6.3 μm | 1x (základná čiara) | Štandardné frézovanie / sústruženie |
| 1.6 μm | 1.3 – 1.6x | Jemné opracovanie s optimalizovanými posuvmi |
| 0.4 μm | 2 – 3x | Brúsenie alebo presné obrábanie |
| 0.1 μm | 4 – 8x | Leštenie, lapovanie alebo superfinišovanie |
Dokonca aj malé zníženie Ra môže zdvojnásobiť alebo strojnásobiť jednotkové náklady na diel, najmä pri stredných až vysokých objemoch výroby.
Ako sa vyhnúť pasci
Ak sa chcete vyhnúť prílišnej{0}}špecifikácii, najskôr definujte funkčné požiadavky. Opýtajte sa: šmýka sa tento povrch, tesní, prenáša náklad alebo je otočený smerom ku koncovému používateľovi? Ak nie, zvyčajne postačuje štandardný-opracovaný povrch.
Spolupracujte so svojím obrábacím partnerom už vo fáze návrhu, aby ste zosúladili špecifikácie povrchovej úpravy so skutočnými potrebami výkonu. Včasná spätná väzba DFM môže znížiť náklady o 20–40 % bez obetovania kvality.
Požiadajte o kontrolu DFM, aby ste mohli optimalizovať svoje špecifikácie povrchovej úpravy
Povrchová úprava podľa materiálu a procesu
Rôzne materiály a CNC procesy vytvárajú rôzne základné povrchové úpravy. Pochopenie týchto základných línií vám pomôže nastaviť realistické očakávania a vybrať si správnu výrobnú metódu.
Základná úprava podľa materiálu
| Materiál | Typické ako-obrobené Ra (μm) | Bežné sekundárne povrchové úpravy |
|---|---|---|
| hliník | 1.6 – 3.2 | Eloxovanie, pieskovanie, leštenie |
| Mosadz | 0.8 – 3.2 | Leštenie, pokovovanie |
| Meď | 1.6 – 6.3 | Leštenie, pokovovanie |
| Nehrdzavejúca oceľ | 1.6 – 6.3 | Brúsenie, elektroleštenie, pasivácia |
| Uhlíková oceľ | 3.2 – 12.5 | Práškové lakovanie, pokovovanie, čierny oxid |
| Legovaná oceľ | 3.2 – 12.5 | Brúsenie, tepelné spracovanie + konečná úprava |
| titán | 3.2 – 6.3 | Leštenie, eloxovanie |
Mäkšie materiály, ako je hliník a mosadz, vo všeobecnosti dosahujú lepšie-opracovanie ako tvrdšie materiály, ako je titán a legovaná oceľ.
Základná povrchová úprava procesom obrábania
| Proces | Typický rozsah Ra (μm) | Najlepšie pre |
|---|---|---|
| CNC frézovanie | 1.6 – 12.5 | Prizmatické diely, konzoly, dosky |
| CNC sústruženie | 0.8 – 6.3 | Okrúhle diely, hriadele, puzdrá |
| Švajčiarske CNC obrábanie | 0.4 – 3.2 | Malé, vysoko presné{0}}cylindrické časti |
| 5-osové CNC obrábanie | 1.6 – 6.3 | Komplexné geometrie s minimálnym nastavením |
| CNC brúsenie | 0.1 – 1.6 | Tesniace a dosadacie plochy-s tesnou toleranciou |
Výber procesu priamo ovplyvňuje dosiahnuteľnú konečnú úpravu. Pre veľmi hladké povrchy sa zvyčajne vyžaduje brúsenie alebo špeciálne dokončovacie operácie.
Ako správne určiť povrchovú úpravu
Jasná a presná špecifikácia zabraňuje nesprávnej komunikácii a zaisťuje, že dostanete diely, ktoré spĺňajú vaše potreby, za správnu cenu.
Osvedčené postupy pre výkresy a RFQ
- Označte iba kritické povrchy so špecifickými požiadavkami Ra
- Nekritické povrchy ponechajte na štandardnej povrchovej úprave dodávateľa
- Explicitne si všimnite akékoľvek kozmetické alebo funkčné požiadavky
- V prípade potreby uveďte predvoľby metódy kontroly
Poskytnutie kompletného výkresu s jasnými popismi skracuje čas na cenovú ponuku a minimalizuje riziko nákladných prepracovaní.
Spolupráca s partnerom v oblasti obrábania
Spoľahlivý CNC partner skontroluje vaše špecifikácie a označí akékoľvek nad{0}} alebo pod-špecifikované povrchové úpravy. Môžu odporučiť alternatívy, ktoré vyvažujú výkon, vzhľad a náklady.
Vyhľadajte dodávateľa, ktorý ponúka -domácu ponukuSlužby CNC povrchovej úpravytakže môžete konsolidovať operácie a skrátiť dodaciu dobu.
Pošlite svoj výkres a získajte bezplatnú cenovú ponuku na optimalizáciu povrchovej úpravy
FAQ
Otázka: 1. Aká je najbežnejšia povrchová úprava CNC obrábaných dielov?
Odpoveď: Najbežnejšia povrchová úprava je štandardne{0}}obrobená, zvyčajne v rozsahu 3,2 až 6,3 μm Ra. Je vhodný pre väčšinu štrukturálnych a{4}}nekritických funkčných častí a ponúka najlepšiu rovnováhu medzi cenou a výkonom.
Otázka: 2. Znamená hladšia povrchová úprava vždy lepšiu kvalitu?
Odpoveď: Nie. Hladší povrch je lepší len vtedy, ak si to funkcia dielu vyžaduje. V prípade -nekritických častí zadanie príliš hladkej povrchovej úpravy míňa rozpočet a predlžuje dodaciu dobu bez praktických výhod.
Otázka: 3. Ako povrchová úprava ovplyvňuje náklady na diel?
Odpoveď: Hladšie povrchové úpravy vyžadujú dodatočné opracovanie, brúsenie alebo leštenie. Každá operácia navyše pridáva čas a prácu, takže náklady sa výrazne zvyšujú, keď Ra klesá. Veľmi jemné povrchové úpravy môžu stáť 4 až 8-krát viac ako štandardné-obrobené povrchy.
Otázka: 4. Môžem získať rôzne povrchové úpravy na rôznych plochách tej istej časti?
A: Áno. CNC obrábanie umožňuje selektívne dokončovanie, takže kritické plochy možno brúsiť alebo leštiť, zatiaľ čo ne-kritické plochy zostanú-obrobené. Toto je bežný spôsob optimalizácie nákladov bez obetovania výkonu.
Otázka: 5. Ktoré materiály majú najlepšiu-obrobenú povrchovú úpravu?
Odpoveď: Hliník a mosadz zvyčajne dosahujú najhladšie povrchy ako-obrobené povrchy vďaka ich obrobiteľnosti. Tvrdšie materiály ako titán a legovaná oceľ zvyčajne vyžadujú sekundárne operácie na dosiahnutie veľmi nízkych hodnôt Ra.
Otázka: 6. Aký je rozdiel medzi povrchovou úpravou a textúrou povrchu?
Odpoveď: Povrchová úprava sa vzťahuje konkrétne na drsnosť, zatiaľ čo textúra povrchu je širší pojem, ktorý zahŕňa drsnosť, zvlnenie, vrstvenie a chyby. Vo väčšine kontextov CNC obrábania sa „povrchová úprava“ vzťahuje na drsnosť Ra.
Otázka: 7. Ako sa kontroluje povrchová úprava?
Odpoveď: Povrchová úprava sa bežne meria pomocou profilometra, ktorý ťahá malé dotykové pero po povrchu na výpočet hodnôt Ra. Pre menej kritické aplikácie sa používajú aj vizuálne porovnávacie vzorky.
Otázka: 8. Poskytuje 5-osové obrábanie lepšiu povrchovú úpravu ako 3-osové?
Odpoveď: Nie inherentne. 5-osové obrábanie môže vytvárať hladšie povrchy na zložitých uhlových povrchoch zachovaním optimálnej orientácie nástroja, ale základný rozsah Ra je podobný 3-osovému frézovaniu pre ploché geometrie.
Otázka: 9. Môže povrchová úprava zlepšiť odolnosť proti korózii?
A: Áno. Hladšie povrchy redukujú oblasti, kde sa môže hromadiť vlhkosť a nečistoty, čím sa spomaľuje korózia. Spojenie hladkého povrchu s ochranným náterom ďalej zlepšuje odolnosť proti korózii.
Otázka: 10. Aká je tolerančná pasca v povrchovej úprave CNC?
Odpoveď: Pasca tolerancie sa vzťahuje na bežnú chybu špecifikovania oveľa jemnejšej povrchovej úpravy, než diel funkčne potrebuje. To zvyšuje náklady, predlžuje dodaciu dobu a neposkytuje žiadne merateľné výhody z hľadiska výkonu.
Otázka: 11. Ako zistím, či je moja špecifikácia povrchovej úpravy príliš tesná?
Odpoveď: Ak nemôžete vysvetliť jasný funkčný alebo estetický dôvod pre konkrétnu hodnotu Ra, vaša špecifikácia je pravdepodobne príliš tesná. Poraďte sa so svojím partnerom na obrábanie, aby ste skontrolovali kritické povrchy a odporučili vhodné úrovne povrchovej úpravy.
Otázka: 12. Je možné upraviť povrchovú úpravu po počiatočnom obrábaní?
A: Áno. Sekundárne operácie, ako je brúsenie, leštenie, otryskávanie guľôčkami a nátery, môžu po opracovaní upraviť povrchovú úpravu. To vám umožní začať so štandardne opracovaným dielom a pridať cielené dokončovanie len tam, kde je to potrebné.